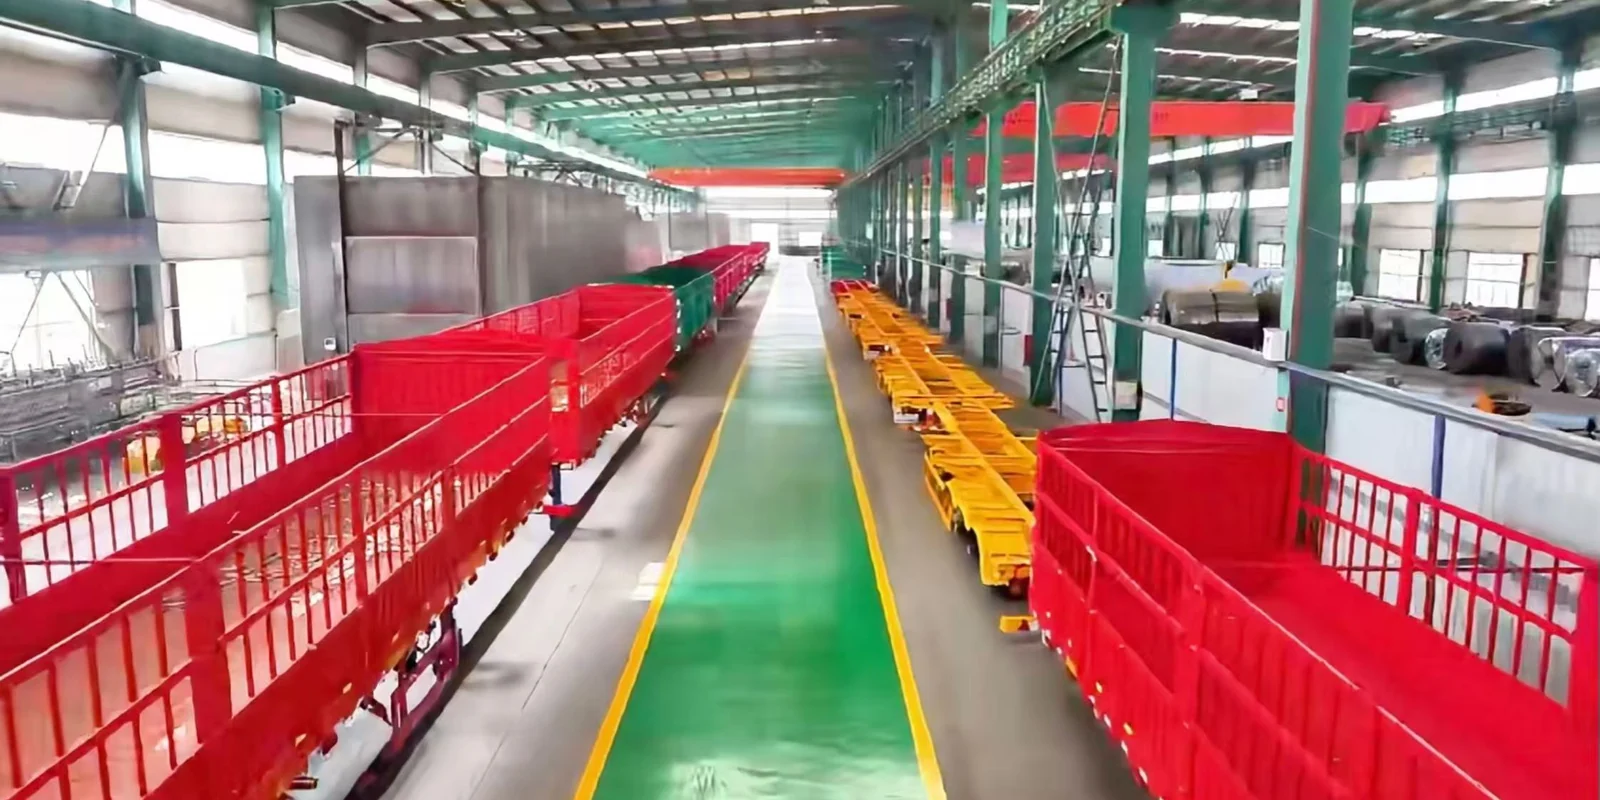
Линия, на которой делают наши 20-футовые контейнеры: формовка панелей, сварка каркаса, покрытие и освидетельствование CSC — снято прямо в цехе, с той производительностью, на которой мы реально работаем.
Контейнер начинается как плоский лист атмосферостойкой стали и становится контейнером за две операции.
Формовка наносит гофр на боковые и торцевые панели. Именно гофр делает тонкую панель достаточно жёсткой, чтобы быть несущей стенкой: работу выполняет профиль, а глубина и шаг гофра заданы, а не декоративны.
Сварка соединяет панели с каркасом: угловые стойки, верхние и нижние балки и восемь угловых фитингов. Каркас несёт нагрузку при штабелировании, а над контейнером в штабеле стоит несколько гружёных контейнеров. Каждая из этих нагрузок идёт через угловые стойки и фитинги, а не через стенки.
Именно здесь контейнер либо получается геометрически правильным, либо нет, а неправильный контейнер потом правильным уже не станет.
Покрытие наносят на подготовленную сталь, и именно подготовка даёт большую часть долговечности. Хорошее покрытие на плохо подготовленной поверхности отказывает по границе раздела, сколько бы оно ни стоило.
Система — грунт плюс финишный слой, на поверхности, очищенной от прокатной окалины и загрязнений. Атмосферостойкая сталь под ним — то, что сохраняет контейнер в строю после того, как покрытие в конце концов будет нарушено, — а на рабочем контейнере так и будет.
Мы не публикуем для этой линии число часов в солевом тумане. Если ваша спецификация требует заявленной стойкости к солевому туману, спросите — мы скажем, что можем подтвердить по той системе покрытия, которую вам предлагают.
Пол — 28 мм. Это элемент, который несёт нагрузку от вилочного погрузчика, работающего внутри контейнера, и именно его чаще всего делают тоньше ради экономии — и он же первым отказывает, когда так сделано.
Угловые фитинги — единственные точки контейнера, за которые разрешено поднимать, крепить или запирать его. Каждый спредер крана, каждый твистлок, каждая точка крепления в мире построены под их размеры, и поэтому допуски заданы стандартом, а не предпочтением.
Точная установка фитингов — не отделочная операция. Если фитинги стоят не на месте, контейнер не запрётся на шасси и не встанет правильно в штабель на судне, а ремонта на месте для этого нет.
Перед отправкой контейнер освидетельствуют, и на него устанавливают табличку допуска по безопасности CSC . На табличке указаны номер допуска, максимальная масса брутто и масса тары, а также дата следующего освидетельствования.
Без действующей таблички контейнер не может законно перемещаться в международных перевозках. Это не рекламный значок, а документ, который позволяет контейнеру ехать.
Двадцать минут на камеру решают то, чего не решит лист спецификации: есть ли линия, работает ли она и похожи ли сходящие с неё контейнеры на тот, который вам показали.
Выберите часовой пояс, и мы пройдём по ней — формовка, сварка, покрытие, пол, освидетельствование.